Lo primero que hace todo el mundo cuando una pieza tarda una eternidad es irse a la pestaña de Velocidad y subir números. Yo también. Así que lo he medido: he laminado el mismo conejo más de 30 veces para mi Bambu Lab P2S, cambiando un solo ajuste cada vez, para ver qué ahorra tiempo de verdad y qué no hace nada.
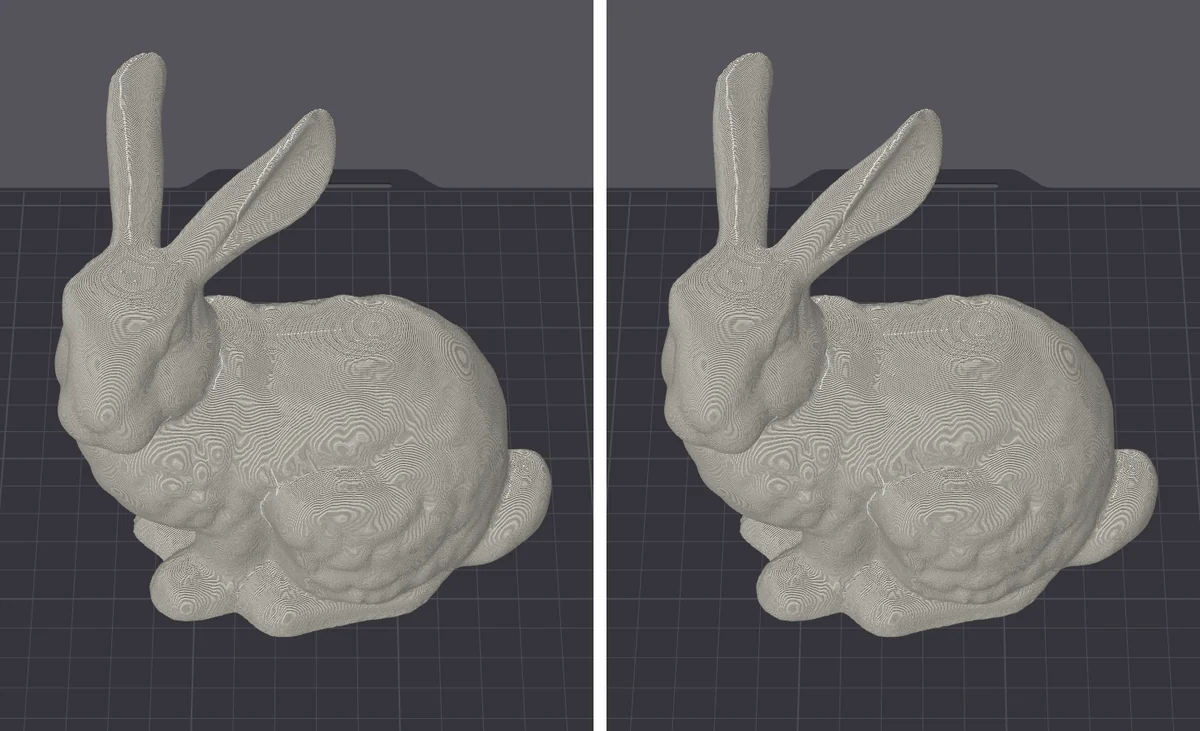
La pieza es el conejo de Stanford a 118 mm de alto, que viene en los modelos de ayuda de Orca Slicer. Lo laminé en Bambu Studio 02.08.02.61 con la P2S, boquilla de 0,4, Bambu PLA Basic y el perfil «0.20mm Standard @BBL P2S» tal cual viene: relleno de rejilla al 15 %, 2 paredes y sin soportes. Con eso tarda 2 h 31 min y gasta 99,47 g. Ojo con una cosa: no he impreso nada. Los tiempos son los que calcula Bambu Studio al laminar, que para comparar ajustes en la misma pieza es lo más limpio.
Subir las velocidades: 0 minutos
Primera prueba. En la pestaña Velocidad subí un 50 % las cuatro velocidades que más pesan: pared exterior de 200 a 300 mm/s, pared interior de 300 a 450, relleno poco denso de 270 a 405 y relleno sólido interno de 250 a 375.
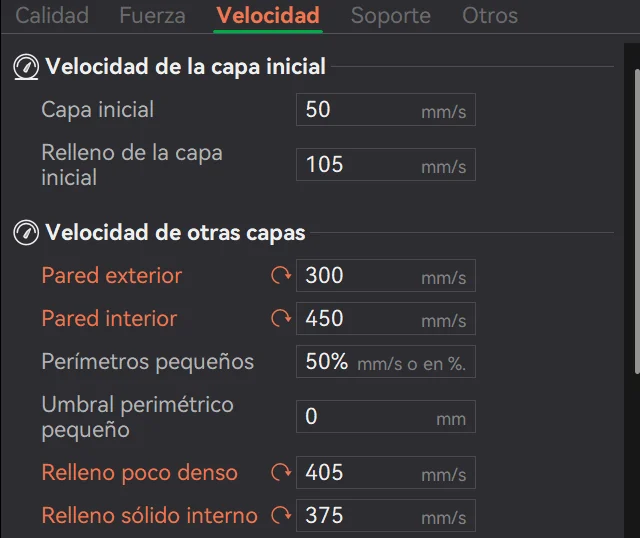
Le di a laminar y salió esto:
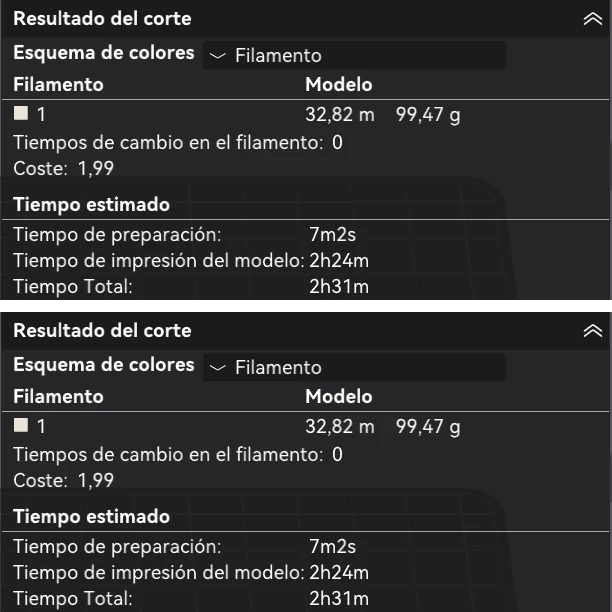
Lo mismo al minuto. Probé a ponerlas al doble y tampoco: 2 h 31. Y para que no fuera cosa del conejo, repetí con un Benchy: 38 minutos de serie, 38 con un 50 % más y 38 al doble.
Por qué: la velocidad que pones es solo un tope
Cada filamento tiene una velocidad volumétrica máxima: el plástico que la boquilla es capaz de fundir por segundo. En el perfil del Bambu PLA Basic para la P2S son 21 mm³/s. Lo ves en los ajustes del filamento: los tres puntitos que hay al lado del filamento › Editar.
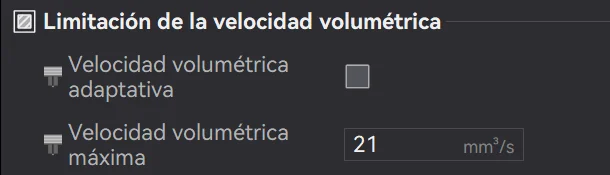
La wiki de Bambu Lab lo explica en su página de velocidad volumétrica: si la velocidad que pides hace pasar ese tope, el laminador baja la velocidad él solo. Y añade un consejo que viene al pelo: si tu pieza va más lenta de lo que esperabas, mira la velocidad volumétrica máxima.
Haz la cuenta con una línea de relleno de este perfil, 0,45 mm de ancho por 0,20 de alto. Su sección son unos 0,081 mm², así que 21 mm³/s dan para unos 258 mm/s como mucho. El perfil ya le pedía 270. Lo comprobé en el G-code: el relleno va de media a 254 mm/s, tanto pidiéndole 270 como 405. Le pidas lo que le pidas, no pasa de ahí.
Por la misma razón las capas gordas ahorran menos de lo que parece. Una línea más alta lleva más plástico por segundo y choca antes con el tope. En el conejo, pasar de 0,20 a 0,24 mm le quitó 6 minutos y a 0,28 mm, 11. Algo es, pero sobre 2 h 31 no es lo que uno espera.
Dónde se va el tiempo de tu pieza
Antes de tocar nada, mira en qué gasta el tiempo. En Previsualización, cambia el Esquema de colores a Tipo de línea y tienes el desglose: tiempo, porcentaje y plástico de cada tipo de línea.
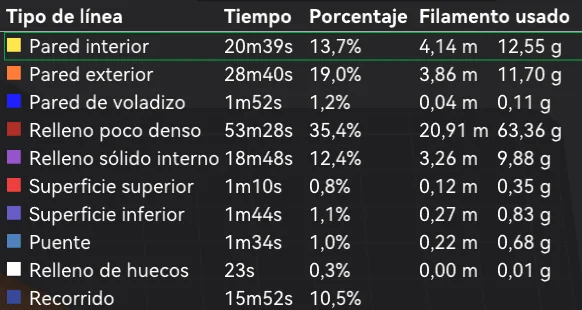
En el conejo, el relleno poco denso es lo que más tarda: más de un tercio del tiempo y casi dos tercios del plástico. Así que es ahí donde hay que atacar.
Mismo conejo, cinco rellenos
Así que cambié solo el patrón del relleno, todos al 15 % que trae el perfil, y laminé cada uno. Son los tiempos totales que da la interfaz de Bambu Studio:
| Patrón de relleno (15 %) | Tiempo total | Frente a la rejilla de serie |
|---|---|---|
| Iluminación (en Orca, Rayo) | 1 h 43 min | 48 min menos |
| Soporte cúbico | 2 h 09 min | 22 min menos |
| Cúbico adaptativo | 2 h 16 min | 15 min menos |
| Rejilla (la de serie) | 2 h 31 min | - |
| Giroide | 3 h 18 min | 47 min más |
Lo del giroide me sorprendió, porque es el que mucha gente pone por defecto. Y aquí las dos guías oficiales no se ponen de acuerdo: la wiki de Bambu Lab dice que imprime relativamente rápido y la de Orca Slicer lo pone en tiempo de impresión «Ultra-High». En mi P2S fue el más lento de los cinco, así que le doy la razón a Orca.
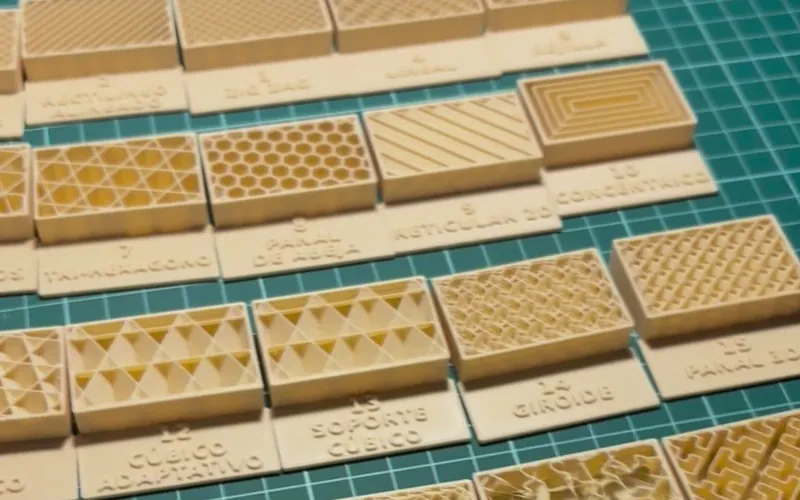
Si quieres saber qué hace cada patrón, tienes los rellenos de Bambu Studio explicados uno a uno, impresos.
Truco 1: relleno Iluminación para figuras
De 2 h 31 a 1 h 43 min, y de 99 a 39 g de plástico. Es el cambio que más tiempo quita de todos los que he probado.
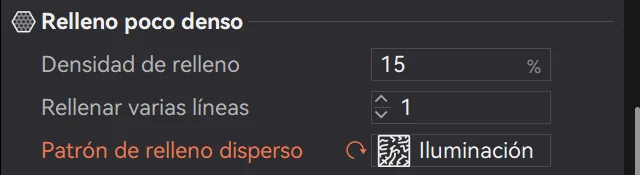
En Bambu Studio está en Fuerza › Patrón de relleno disperso › Iluminación. En Orca Slicer, en Fuerza › Patrón de relleno de baja densidad, y allí se llama Rayo (es el mismo, Lightning en inglés; Bambu lo tradujo así).
Mira el corte por dentro a la misma altura y entiendes de dónde sale el ahorro:
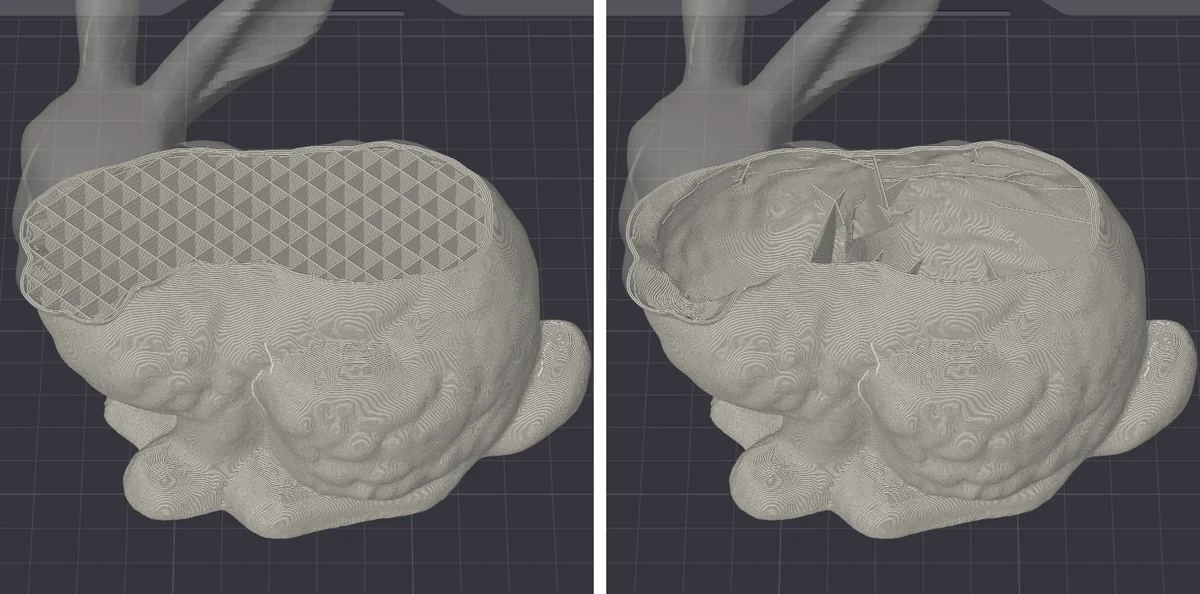
La pega la dice la propia wiki de Bambu Lab: con Iluminación la densidad que pones solo se aplica justo debajo de la superficie de arriba, y es para piezas decorativas o que no tienen que aguantar esfuerzo. Por dentro va casi hueco. Para una figura, una maceta de adorno o un busto, de lujo. Para un soporte, un gancho o algo que vaya a recibir golpes, no.
Truco 2: cúbico adaptativo con combinación de relleno, para piezas que aguantan
Si la pieza tiene que aguantar, pon el relleno en Cúbico adaptativo y marca Combinación de relleno. Juntos: de 2 h 31 a 2 h 05 min.
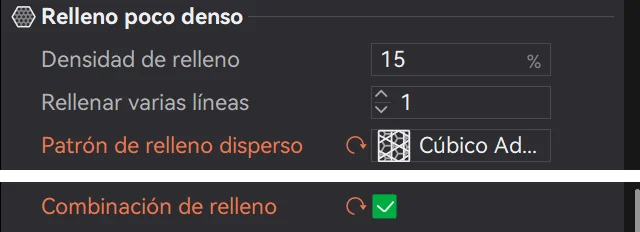
El cúbico adaptativo reparte la densidad según lo lejos que esté cada zona de las paredes, así que gasta menos por dentro y sigue sujetando bien la capa de arriba (lo explica la wiki de Bambu Lab). La guía de Orca lo resume como que ahorra material y tiempo sin perder resistencia. Solo, en el conejo, quitó 15 minutos.
La combinación de relleno la explica la ayuda del propio Bambu Studio: junta el relleno disperso de varias capas para imprimirlo de una vez y reducir el tiempo, y la pared se sigue imprimiendo con la altura de capa original. Por fuera la pieza queda igual. Sola, quitó 14 minutos; con el cúbico adaptativo, 26.
Un aviso que está en la wiki de Bambu Lab y que he comprobado: con boquilla de 0,4, en los perfiles de capa de 0,24 y 0,28 mm no hay altura de relleno posible para combinar, así que la casilla no hace nada. En mi prueba, Iluminación con capa de 0,24 tardó lo mismo con y sin combinar. Con la 0,20 de serie sí funciona.
En Orca Slicer está en el mismo sitio: Fuerza › Avanzado › Combinación de relleno.
Truco 3: el timelapse en Tradicional si no vas a usar el vídeo
Este no es para quitar, es para no sumar. Si tienes el timelapse en el modo suave, al acabar cada capa el cabezal se va a la zona de purga a hacer la foto, y para limpiar la boquilla el laminador añade una torre al lado de la pieza. En el conejo pasó de 2 h 31 a 3 h 15 min: 44 minutos más, y casi 13 g de plástico solo en la torre. En el Benchy, 13 minutos más.
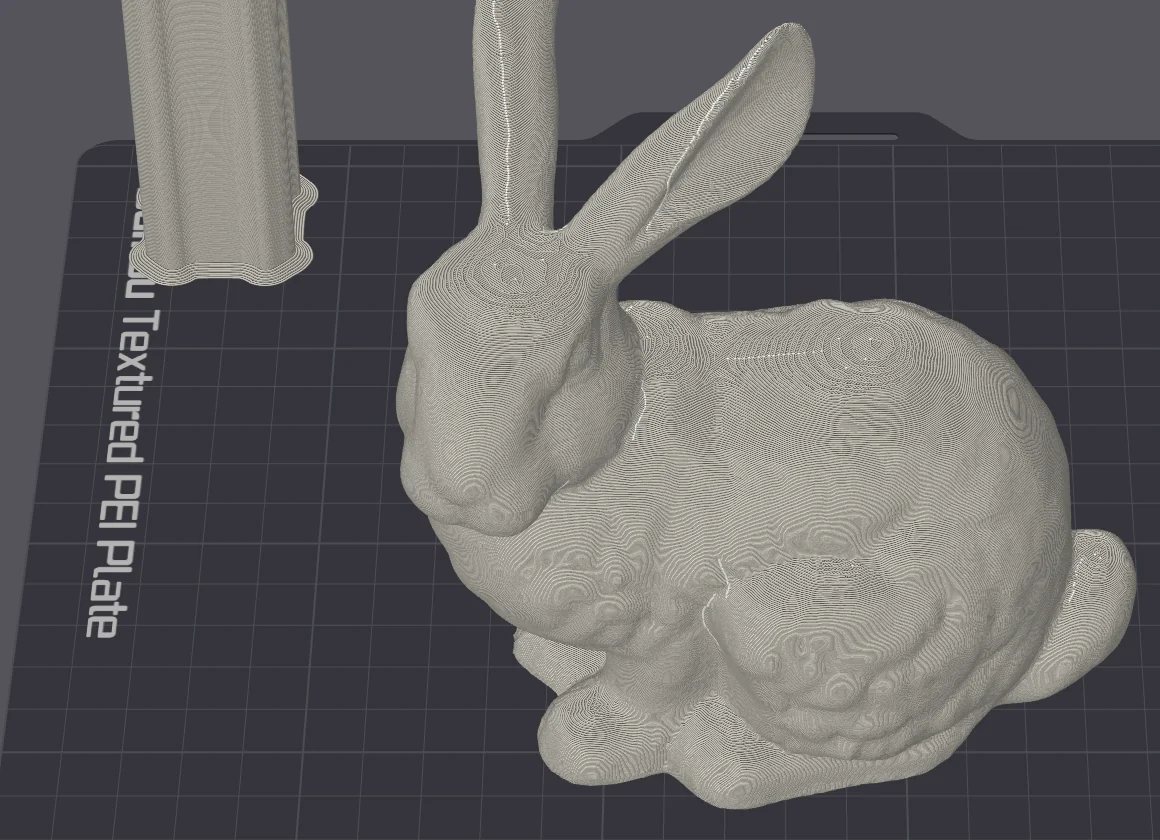
Está en Otros › Modo especial › Timelapse. Y aquí hay trampa: en Bambu Studio en español el modo suave sale como «Alisado», la misma palabra que usa para el planchado. Si lo ves así y no vas a usar el vídeo, ponlo en Tradicional. La wiki de Bambu Lab lo confirma: por los movimientos extra y las purgas, el tiempo de impresión se alarga.
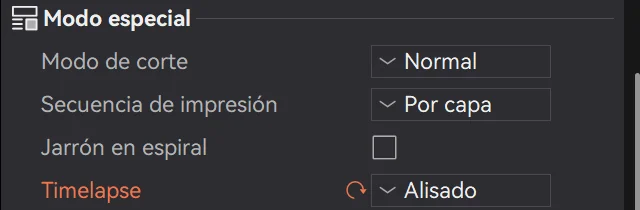
En Orca Slicer: Otros › Ajustes especiales › Timelapse, donde el modo se llama Suave.
Lo que te frena sin que lo sepas
Más pruebas con el mismo conejo, cambiando una sola cosa respecto al perfil de serie:
| Cambio | Tiempo |
|---|---|
| Relleno giroide en vez de rejilla | 47 min más |
| Capas de 0,16 mm en vez de 0,20 | 38 min más (3 h 09) |
| 3 paredes en vez de 2 | 17 min más (2 h 49) |
| Soportes normales en vez de árbol (con los soportes activados) | 11 min más (3 h 06 frente a 2 h 55) |
Ninguno está mal: a veces quieres una capa fina o una pared más. Pero si los tienes puestos por costumbre en todas las piezas, son minutos que pagas en cada impresión.
Resumen rápido
| Para qué | Bambu Studio | Orca Slicer | En mi conejo |
|---|---|---|---|
| Figuras | Fuerza › Patrón de relleno disperso › Iluminación | Fuerza › Patrón de relleno de baja densidad › Rayo | 48 min menos |
| Piezas que aguantan | Cúbico adaptativo + Fuerza › Avanzado › Combinación de relleno | Lo mismo, en Fuerza | 26 min menos |
| Si no usas el vídeo | Otros › Modo especial › Timelapse › Tradicional (no «Alisado») | Otros › Ajustes especiales › Timelapse | 44 min que no sumas |
| Subir las velocidades | Pestaña Velocidad | Pestaña Velocidad | 0 min |
Y la regla que me llevo de todo esto: antes de darle a imprimir, lamina la pieza con y sin el cambio y mira el tiempo. En tu pieza los minutos serán otros, pero lo verás en segundos.
Cómo lo he medido
Todo con Bambu Studio 02.08.02.61, la P2S con boquilla de 0,4, Bambu PLA Basic y el perfil «0.20mm Standard @BBL P2S» de serie. Los tiempos de las capturas (de serie, velocidades +50 %, los cinco rellenos, cúbico adaptativo con combinación y el timelapse) son los que da la interfaz al darle a Laminar placa. Las demás pruebas (velocidades al doble, capas de 0,16, 0,24 y 0,28, paredes, soportes, combinación sola y el Benchy) las laminé con el mismo Bambu Studio por línea de comandos y los mismos perfiles; donde coinciden con la interfaz, dan lo mismo. La velocidad real del relleno sale del G-code. Nada de esto está impreso.
Documentación oficial
- Wiki de Bambu Lab: velocidad volumétrica (por qué el laminador baja la velocidad)
- Wiki de Bambu Lab: patrones de relleno (Iluminación y giroide)
- Wiki de Bambu Lab: ajustes avanzados de Fuerza (combinación de relleno y su límite con capas de 0,24 y 0,28)
- Wiki de Bambu Lab: timelapse en las series X y P
- Wiki de Orca Slicer: patrones de relleno (tiempo de impresión de cada uno)
- Wiki de Orca Slicer: velocidades (cada velocidad está limitada por la velocidad volumétrica máxima)
Preguntas frecuentes
¿Por qué mi pieza tarda lo mismo aunque suba las velocidades?
Porque cada filamento tiene una velocidad volumétrica máxima, el plástico que la boquilla puede fundir por segundo, y Bambu Studio baja la velocidad de cualquier línea que la pase. En mi P2S con PLA Basic son 21 mm³/s: el relleno ya iba a ese tope con los valores de serie, así que subirlo no cambió nada.
¿El relleno Iluminación sirve para cualquier pieza?
No. La propia wiki de Bambu Lab dice que la densidad solo se aplica justo debajo de la superficie de arriba y que es para piezas decorativas, no para piezas que tengan que aguantar carga. Para figuras, de lujo; para un soporte o un gancho, cúbico adaptativo.
¿Las capas más gordas no ahorran mucho tiempo?
En mi conejo, poco: con 0,24 mm tardó 6 minutos menos y con 0,28 mm, 11 menos, sobre 2 h 31. Una línea más alta lleva más plástico por segundo, choca antes con el mismo tope de velocidad volumétrica y el laminador la frena.
¿Estos tiempos valen para mi impresora?
Los minutos exactos no: son los que da Bambu Studio para mi P2S con boquilla de 0,4 y PLA Basic, y cambian con cada pieza, impresora y filamento. Lo que sí vale es el método: lamina tu pieza con y sin el cambio y mira el tiempo antes de darle a imprimir.
¿Has impreso los dos conejos?
No. Todos los tiempos de esta guía son los que estima Bambu Studio al laminar, no impresiones cronometradas. Para comparar ajustes en la misma pieza es lo más limpio, pero en la impresora real los minutos pueden variar.
Sigue por aquí
Si imprimes en varios colores, lo que más tiempo se come muchas veces no es el relleno sino las purgas: tienes cómo reducir las purgas en Bambu Studio. Y si dudas con el relleno, los rellenos de Bambu Studio, uno a uno.