Imprimo TPU en mi Elegoo Centauri Carbon 2 con Overture TPU 95A, y con mi perfil de antes me dejaba hilos en todas las pruebas. Con el perfil nuevo y la bobina seca, la misma prueba sale limpia casi desde abajo. Todo lo que te cuento sale de esas pruebas, con boquilla de 0,4 y ElegooSlicer 1.5.3.5, y las capturas son de mi pantalla.
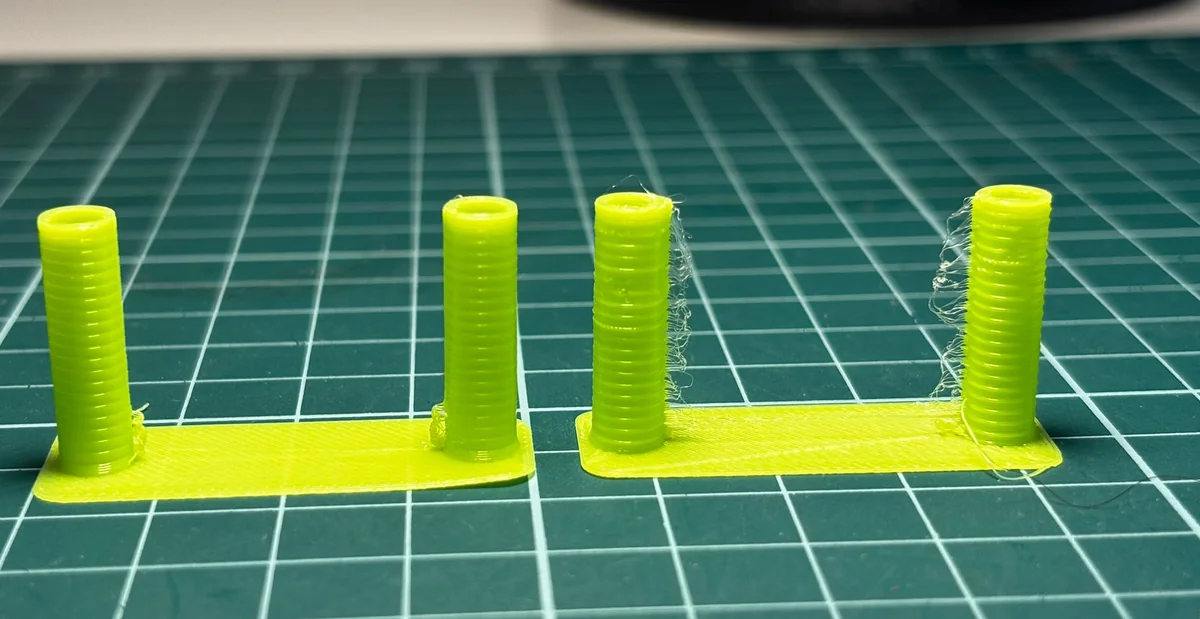
La prueba: el mismo test, de 0 a 2 mm
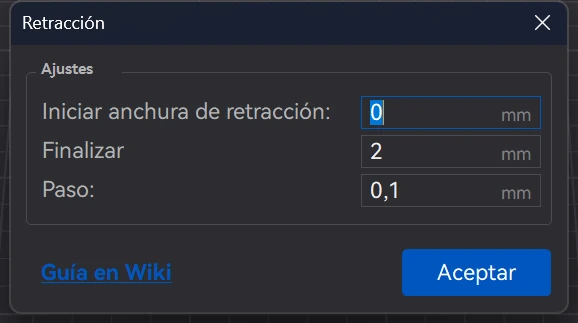
El test de retracción de ElegooSlicer, que en OrcaSlicer es igual, imprime dos torres huecas y va subiendo la retracción a medida que crece la pieza. Con los valores que trae empieza en 0 y acaba en 2 mm, y cada anilla de la torre es 0,1 mm más. Mirando a qué altura desaparecen los hilos, sabes qué retracción necesitas.
Con mi perfil de antes, en OrcaSlicer, salían hilos a todas las alturas: también arriba del todo, con 2 mm. Con el perfil nuevo y la bobina seca, la torre sale limpia desde la cuarta anilla, que son unos 0,4-0,5 mm. Lo que queda abajo, con la retracción casi a 0, es normal en este test.
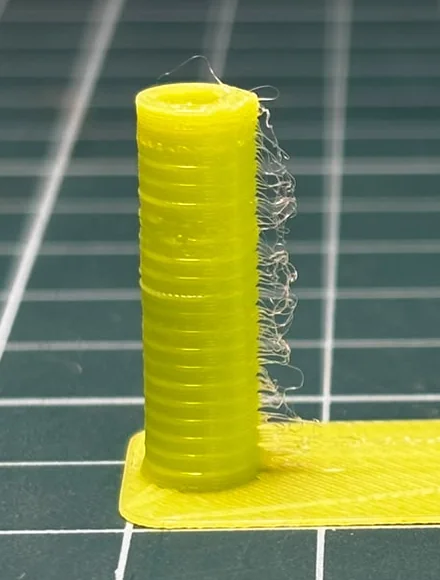
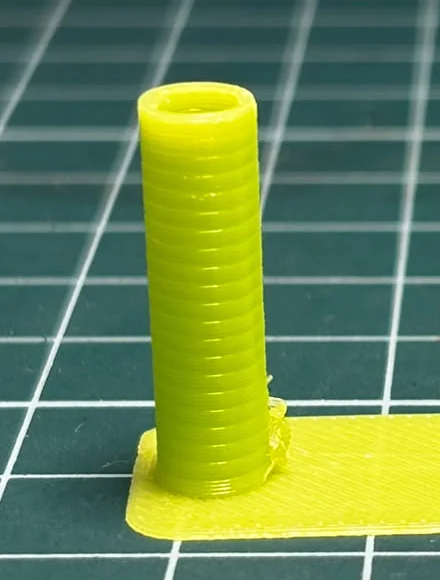
O sea, la retracción no era el problema. Si el test no te sale limpio a ninguna altura, subirla más no lo va a arreglar: hay que mirar el filamento y el resto del perfil.
Lo que le cambié al perfil de serie
Parto del perfil de Overture TPU que trae ElegooSlicer, con la Centauri Carbon 2 y boquilla de 0,4. Los valores de serie los he comprobado laminando con ese perfil.
| Ajuste | Dónde | De serie | El mío |
|---|---|---|---|
| Boquilla | Filamento | 220 °C | 230 °C |
| Velocidad volumétrica máxima | Filamento | 8 mm³/s | 5 mm³/s |
| Avance de Presión Lineal | Filamento | apagado | 0,1 |
| Proporción de flujo | Filamento | 0,95 | 0,988 |
| Altura de Salto en Z | Anulaciones de configuración | 0,4 mm | 0 |
| Retracción (Largo) | Anulaciones de configuración | 0,4 mm | 1 mm |
| Distancia de limpieza | Impresora o Anulaciones | 1,2 mm | 2 mm |
Limpiar mientras se retrae y Retracción al cambiar de capa ya vienen activados en el perfil de la impresora. No los apagues: yo los tenía apagados en mi perfil de antes.
ElegooSlicer paso a paso
1. Abre los ajustes del filamento
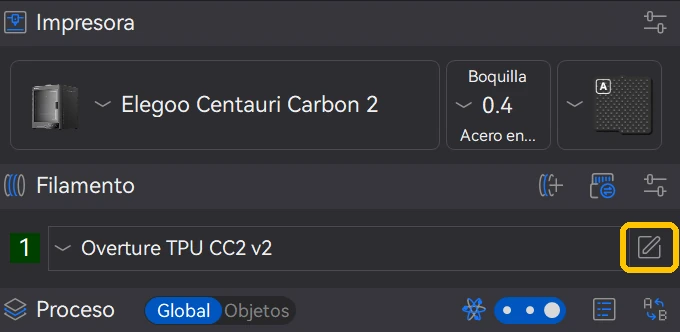
En la pestaña Preparar, elige el perfil de Overture TPU en Filamento y dale al lápiz que tiene al lado. Cuando termines, guárdalo como perfil tuyo con el icono del disquete, para no tocar el de serie. Yo lo tengo guardado como «Overture TPU CC2 v2».
2. Pestaña Filamento
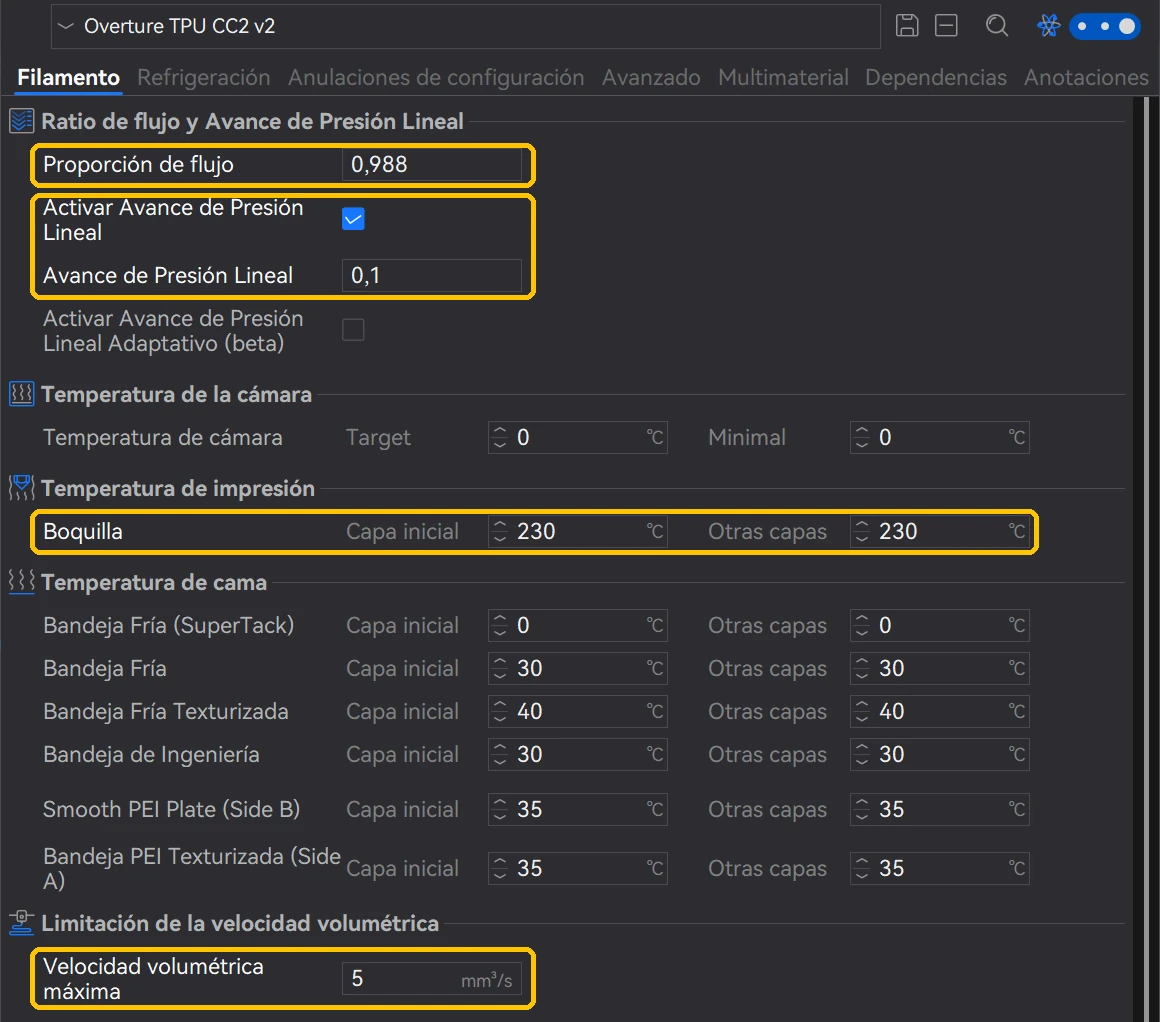
Boquilla a 230 °C, en la capa inicial y en las demás. Es el máximo que recomienda el propio perfil (de 210 a 230 °C).
Velocidad volumétrica máxima a 5 mm³/s. Mi test de caudal máximo daba 8, pero eso es el techo, lo máximo que llega a fundir antes de quedarse corto, no el valor para imprimir. El perfil oficial de Elegoo para su TPU 95A en esta máquina va aún más bajo, a 3,2.
Avance de Presión Lineal activado y a 0,1, que es lo que usa el perfil oficial de Elegoo para TPU 95A en la Centauri Carbon 2.
Proporción de flujo a 0,988. De serie viene a 0,95; el 0,988 es lo que me salió al calibrar mi bobina.
3. Anulaciones de configuración
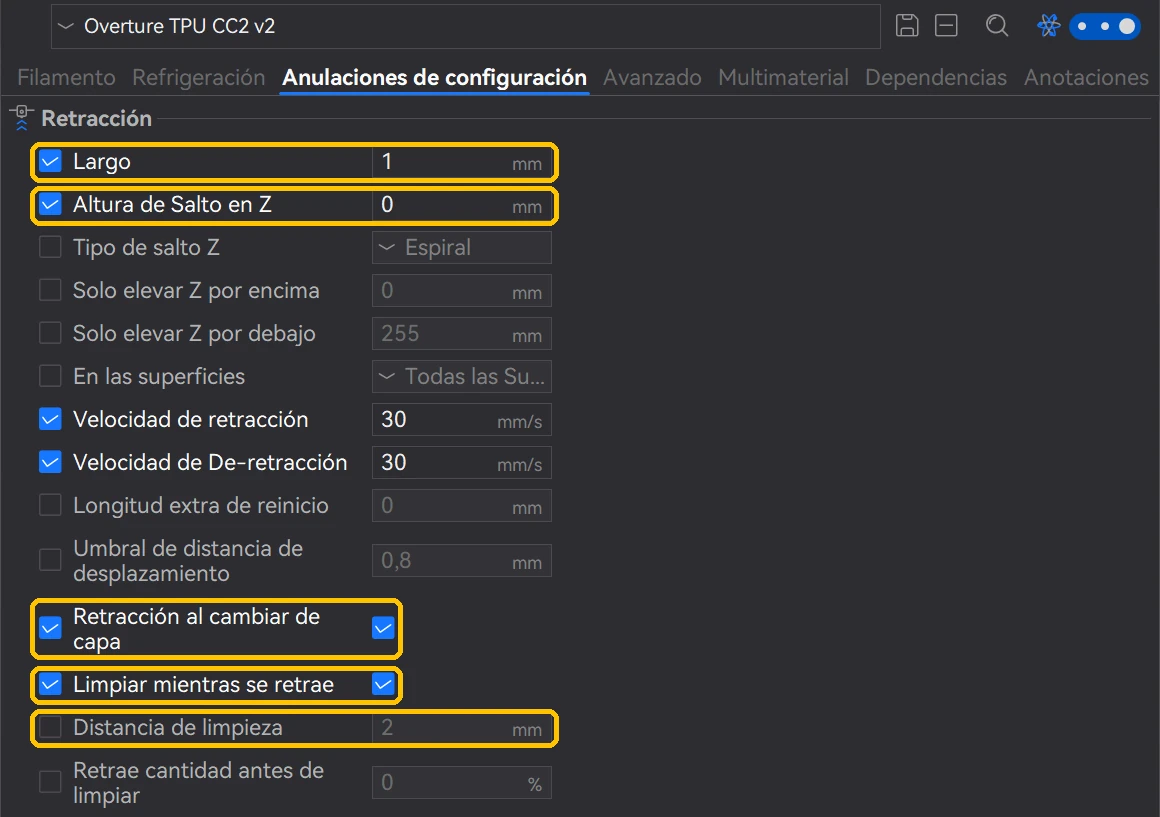
Aquí está la trampa. El perfil de TPU ya trae 0,4 mm de retracción en esta pestaña, y lo que hay aquí manda sobre la pestaña de la impresora. Si subes la retracción en la impresora, no cambia nada: en el G-code se ve que sigue retrayendo lo que pone el filamento.
Marca la casilla de Largo y pon 1 mm. El test sale limpio desde 0,4-0,5, pero con 1 mm tengo margen y en la torre también sale limpio. Overture da de 0,5 a 1,5 mm para extrusión directa, así que estoy dentro.
Marca Altura de Salto en Z y ponlo a 0. De serie, la boquilla sube 0,4 mm cada vez que retrae para desplazarse.
La Distancia de limpieza me sale en gris porque la tengo en el perfil de la impresora, a 2 mm (de serie, 1,2). Si la quieres en el filamento, marca la casilla y pon 2.
El tip extra: seca la bobina
Yo la tuve 15 horas a 65 °C antes de imprimir la torre buena. El TPU coge humedad muy rápido: Recreus midió que su TPU pasa de 0 a 0,28 % de agua en 8 horas a 23 °C y 50 % de humedad. Y Overture lo dice en su guía de TPU: secarlo quita los hilos que vienen de la humedad, y esos la retracción no los arregla.
Overture da 70 °C durante 7 horas y avisa de que no alargues el secado, porque el TPU se puede volver quebradizo. Cuando esté seco, no lo dejes al aire: el mío estaba en un soporte encima de la impresora. Cómo seco yo el filamento lo tienes en este artículo.
Haz tú el test
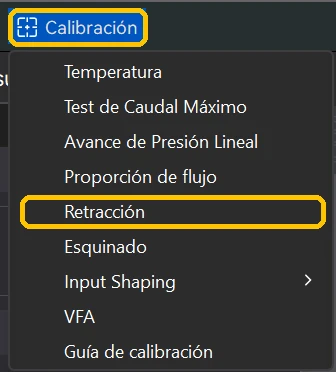
En ElegooSlicer está en Calibración › Retracción. Deja los valores que trae (inicio 0, final 2 y paso 0,1), imprime la torre y busca la primera anilla sin hilos: cada anilla es 0,1 mm más. En OrcaSlicer está en el mismo sitio.
Y si ninguna anilla sale limpia, como me pasaba a mí, no sigas subiendo la retracción: seca la bobina y revisa el perfil.
Lo que cuesta en tiempo
Bajar de 8 a 5 mm³/s solo se nota en piezas grandes. En una pieza de prueba pequeña, ElegooSlicer me da el mismo tiempo con los dos valores, 17 min 27 s, porque manda el tiempo mínimo por capa. En una caja de 80x80x10 mm, 1 h 11 min con 5 mm³/s frente a 47 min con 8. Son cálculos del laminador, no impresiones cronometradas.
Resumen rápido
| Qué | ElegooSlicer |
|---|---|
| Temperatura | Filamento › Temperatura de impresión › Boquilla › 230 |
| Caudal | Filamento › Limitación de la velocidad volumétrica › 5 |
| Avance de presión | Filamento › Ratio de flujo y Avance de Presión Lineal › 0,1 |
| Retracción | Anulaciones de configuración › Largo › 1 (con la casilla) |
| Salto en Z | Anulaciones de configuración › Altura de Salto en Z › 0 (con la casilla) |
| Secado | Yo, 15 h a 65 °C (Overture da 70 °C durante 7 h) |
| Test | Calibración › Retracción › 0, 2 y 0,1 |
Documentación oficial y fuentes
- Overture: guía de ajustes para TPU (secado, hilos por humedad y retracción para extrusión directa, en inglés)
- Overture: ficha del TPU (70 °C durante 7 horas y el aviso de no alargar el secado)
- Wiki de Elegoo: cómo instalar el adaptador de TPU e imprimir TPU en la Centauri Carbon 2 (en inglés)
- Wiki de OrcaSlicer: el test de retracción (el mismo que trae ElegooSlicer, en inglés)
- Recreus: la humedad en los filamentos flexibles (la medida de las 8 horas, en inglés)
Preguntas frecuentes
¿Por qué me salen hilos con TPU si ya he subido la retracción?
Porque puede que el problema no sea la retracción. A mí el test de 0 a 2 mm no me salía limpio a ninguna altura. Se arregló secando la bobina (15 horas a 65 °C) y cambiando el perfil: boquilla a 230 °C, velocidad volumétrica máxima a 5 mm³/s, avance de presión a 0,1 y sin salto en Z.
¿Dónde se pone la retracción del TPU en ElegooSlicer?
En los ajustes del filamento, pestaña Anulaciones de configuración, con la casilla de Largo marcada. El perfil de TPU ya trae ahí 0,4 mm, y lo que hay en esa pestaña manda sobre la pestaña de la impresora. En OrcaSlicer pasa lo mismo: el perfil base de TPU lleva la retracción en el filamento.
¿Cuánto tiempo hay que secar el TPU?
Overture da 70 °C durante 7 horas para su TPU y avisa de que no alargues el secado, porque se puede volver quebradizo. Yo lo tuve 15 horas a 65 °C.
¿Imprimir a 5 mm³/s tarda mucho más?
En piezas pequeñas, no: en una de prueba, ElegooSlicer me da 17 min 27 s tanto con 5 como con 8 mm³/s, porque manda el tiempo mínimo por capa. En piezas grandes sí: una caja de 80x80x10 mm sale en 1 h 11 min con 5 frente a 47 min con 8. Son cálculos del laminador.
¿Estos valores valen para otra impresora?
Son los de mi Centauri Carbon 2 con boquilla de 0,4 y Overture TPU 95A. Lo que sí vale para cualquier impresora que lamines con ElegooSlicer u OrcaSlicer es el método: haz el test de retracción y, si no sale limpio a ninguna altura, seca la bobina y revisa el perfil antes de seguir subiendo la retracción.
Sigue por aquí
Si es tu primera bobina de TPU, empieza por la guía del filamento flexible: qué es el 95A y las tres reglas para que no se atasque. Si quieres saber qué tal va la máquina en general, tienes mi review de la Centauri Carbon 2. Y si los hilos te salen con PLA en una Bambu Lab A1, mira cómo los quité en la A1.