Lo de siempre, dicho claro: los enlaces a Amazon de esta guía son de afiliado. A ti te cuesta exactamente lo mismo y a mí me deja una pequeña comisión que ayuda a que siga sacando vídeos y guías gratis para ti. Si te sirve lo que hago, comprar desde aquí es la mejor forma de devolverlo. Más info.
TPU 95A Overture 1,75 mm
La de todas mis pruebas: el test de retracción y los ajustes de este artículo están hechos con esta bobina.
Qué es el TPU y qué significa 95A
El TPU es un poliuretano termoplástico: goma imprimible. Las piezas se doblan, amortiguan golpes y agarran, cosas que un PLA o un PETG no hacen. El número con la A es la dureza Shore: cuanto más bajo, más blando. El 95A es de los flexibles más firmes, y por eso el que mejor entra por el extrusor sin doblarse. Si es tu primera bobina de flexible, que sea 95A.
Para qué sirve
Para todo lo que tenga que doblarse, agarrar o aguantar golpes: fundas y protectores (de un mando, de una cámara, la esquina de un mueble), juntas, tapones y arandelas que tienen que cerrar bien, pies que no resbalen, ruedas con agarre y llaveros que no se parten. En mi vídeo de la A1 sale un zapato impreso en TPU. Y si haces llaveros, el proceso entero lo tienes en mi guía definitiva.
Lo que me ha funcionado con el TPU
Todo lo de esta parte sale de mis pruebas en la Centauri Carbon 2, con Overture TPU 95A, boquilla de 0,4 y ElegooSlicer. Son cuatro cosas, y la segunda es la que más me costó entender.
1. Sécalo antes de imprimir
El TPU coge humedad muy rápido. Recreus midió que su TPU pasa de 0 a 0,28 % de agua en 8 horas, a 23 °C y 50 % de humedad. Y los hilos que vienen de la humedad no se quitan tocando la retracción: lo dice la propia Overture en su guía de TPU.
Yo tuve la bobina 15 horas a 65 °C antes de imprimir la torre buena. Overture da 70 °C durante 7 horas y avisa de que no alargues el secado, porque el TPU se puede volver quebradizo. A mí me salió bien, pero no he medido si pierde resistencia. Cuando esté seco, no lo dejes al aire. Cómo seco yo el filamento lo tienes en este artículo.
2. La retracción que manda está en el filamento
Aquí estaba la trampa. En ElegooSlicer, el perfil de TPU trae su propia retracción, 0,4 mm, en la pestaña Anulaciones de configuración del filamento. Lo que pone ahí manda sobre lo que pongas en la impresora: si subes la retracción en la impresora, no cambia nada, y en el G-code se ve que sigue retrayendo lo que pone el filamento. En OrcaSlicer pasa lo mismo, el perfil base de TPU lleva la retracción en el filamento.
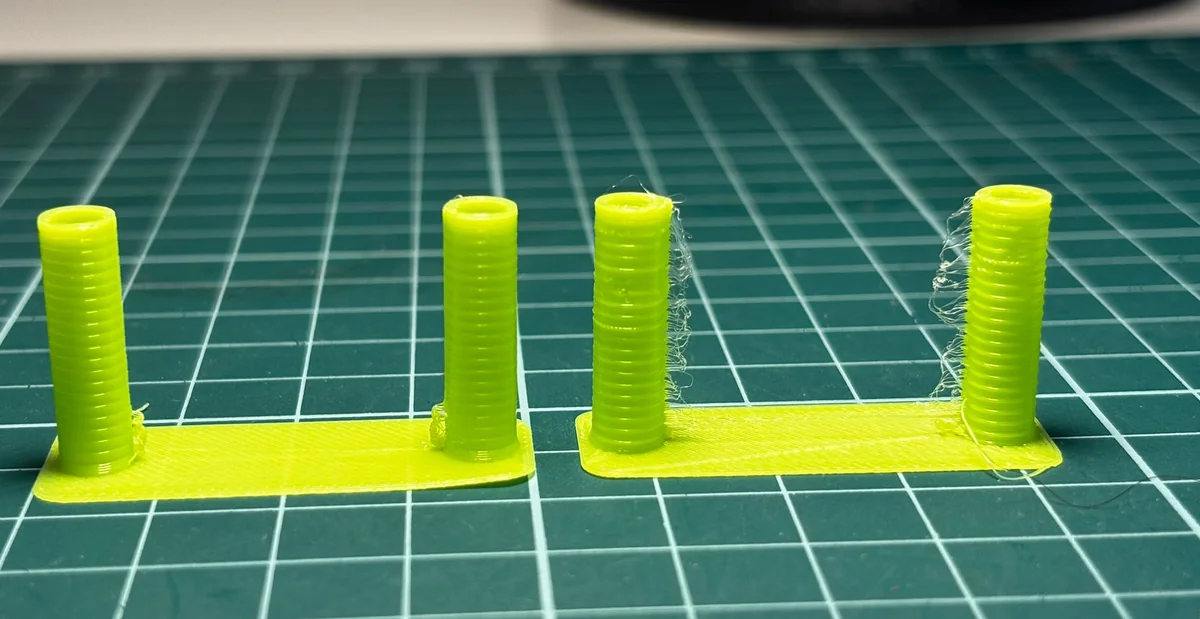
Para saber cuánta necesitas, haz el test de retracción (Calibración › Retracción). Con los valores que trae va de 0 a 2 mm: la torre son 20 anillas de 1 mm de alto, y en cada una la retracción sube 0,1 mm. A mí me sale limpia desde la cuarta anilla, unos 0,4-0,5 mm. Yo dejo 1 mm para tener margen (Overture da de 0,5 a 1,5 mm para extrusión directa). El salto en Z, a 0. Y Limpiar mientras se retrae y Retracción al cambiar de capa, activados: en el perfil de la impresora ya vienen así, y yo los tenía apagados en mi perfil de antes.
Si el test no te sale limpio a ninguna altura, como me pasaba a mí, no sigas subiendo la retracción: seca la bobina y revisa el resto del perfil.
3. Poco caudal
El TPU no se deja empujar rápido. Lo que yo limito es la velocidad volumétrica máxima, el plástico que funde la boquilla por segundo. Mi test de caudal máximo daba 8 mm³/s, pero eso es el techo, lo máximo que llega a fundir antes de quedarse corta, no el valor para imprimir. Yo la tengo a 5. El perfil oficial de Elegoo para su TPU 95A en esta máquina va aún más bajo, a 3,2. Con eso, la boquilla a 230 °C y el avance de presión a 0,1.
En piezas pequeñas, bajar de 8 a 5 no se nota en el tiempo. En una caja de 80x80x10 mm, ElegooSlicer calcula 1 h 11 min con 5 frente a 47 min con 8.
4. Fuera del AMS
El AMS y el AMS lite empujan el filamento hasta el cabezal, y el TPU 95A es demasiado blando para eso: la wiki de Bambu Lab no lo da como compatible. Se imprime desde el soporte de bobina externo, donde es el extrusor el que tira de él. Bambu vende un TPU más duro pensado para el AMS (el «TPU for AMS»), pero ese no lo he probado.
Mis ajustes en la Centauri Carbon 2
Son los de mi máquina, con boquilla de 0,4, Overture TPU 95A y ElegooSlicer. En otra impresora el método vale igual (secar, hacer el test de retracción y revisar el perfil), pero los números los tienes que sacar tú.
| Ajuste | Lo que uso yo | Dónde (ElegooSlicer) |
|---|---|---|
| Boquilla | 230 °C | Filamento |
| Velocidad volumétrica máxima | 5 mm³/s | Filamento |
| Avance de presión lineal | 0,1 | Filamento |
| Proporción de flujo | 0,988, la que me salió al calibrar mi bobina (la tuya puede ser otra) | Filamento |
| Retracción (Largo) | 1 mm (limpio desde unos 0,4-0,5) | Anulaciones de configuración, con la casilla marcada |
| Altura de salto en Z | 0 | Anulaciones de configuración, con la casilla marcada |
| Limpiar mientras se retrae y Retracción al cambiar de capa | activados | Impresora (ya vienen así) |
| Distancia de limpieza | 2 mm | Impresora o Anulaciones de configuración |
| Secado | 15 h a 65 °C (Overture da 70 °C durante 7 h) | Secador |
| Bobina | soporte externo, nunca por el AMS |
La cama la dejo como viene en el perfil. Un aviso: las piezas de TPU casi no se dejan lijar, así que diseña pensando en que el acabado que sale de la impresora es el definitivo.
¿Te deja hilos? En esta guía te enseño cómo los quité en la Centauri Carbon 2: el test de retracción de 0 a 2 mm y lo que le cambié al perfil de serie en ElegooSlicer, con capturas de dónde está cada ajuste.
La marca que compro yo
Para flexible, mi marca es Overture. Su TPU 95A es la bobina de todas las pruebas de este artículo y de la guía de hilos, así que los números de arriba son con ella. Ojo: aunque sea nueva, sécala. La torre limpia la saqué con la bobina seca y el perfil nuevo; la de los hilos, sin secar y con el perfil de antes.
TPU 95A Overture 1,75 mm
La de todas mis pruebas: el test de retracción y los ajustes de este artículo están hechos con esta bobina.
Fuentes
- Overture: guía de ajustes para TPU (secado, hilos por humedad y retracción para extrusión directa, en inglés)
- Overture: ficha del TPU (70 °C durante 7 horas y el aviso de no alargar el secado)
- Recreus: la humedad en los filamentos flexibles (la medida de las 8 horas, en inglés)
- Wiki de Bambu Lab: preguntas frecuentes del AMS lite (qué TPU entra y cuál no, en inglés)
- Wiki de Elegoo: cómo imprimir TPU en la Centauri Carbon 2 (en inglés)
Preguntas frecuentes
¿Puedo imprimir TPU en una Bambu Lab A1?
Sí, y va muy bien: baja un poco la velocidad, pero el acabado es muy bueno. Alguna vez me ha dejado más hilos la P2S, que es bastante más cara, que la A1. Eso sí, desde el soporte de bobina externo: la wiki de Bambu Lab no da el TPU 95A como compatible con el AMS lite.
¿Qué significa 95A en el TPU?
Es la dureza Shore: cuanto más bajo el número, más blando. El 95A es de los flexibles más firmes y el más fácil de imprimir. Los más blandos, como el 85A, dan bastante más guerra.
¿Por qué mi TPU sale con burbujas e hilos?
Lo primero que miraría es la humedad, porque el TPU la coge en unas horas. Yo sequé la bobina 15 horas a 65 °C; Overture recomienda 70 °C durante 7 horas y avisa de no alargarlo. Si después de secarla el test de retracción sigue sin salir limpio, revisa el perfil y dónde está la retracción: en ElegooSlicer manda la de Anulaciones de configuración del filamento, no la de la impresora.
¿Se puede meter el TPU en el AMS?
El TPU 95A, no: la wiki de Bambu Lab no lo da como compatible con el AMS ni con el AMS lite, porque es demasiado blando para que lo empujen. Va por el soporte de bobina externo. Bambu vende un TPU más duro pensado para el AMS, el TPU for AMS, que yo no he probado.
¿El TPU se puede lijar?
Casi nada: la goma no se deja. Diseña pensando en que el acabado que sale de la impresora es el definitivo.